
上个月在一家水泥厂做用电检查,同一条6千伏进线,用相位表测出来的功角和后台电能表算的对不上,差了3度多。来回折腾两天,末了发现是钳口夹歪了。这类事在实测里一点都不少,仪器没错,是用法出了岔子。
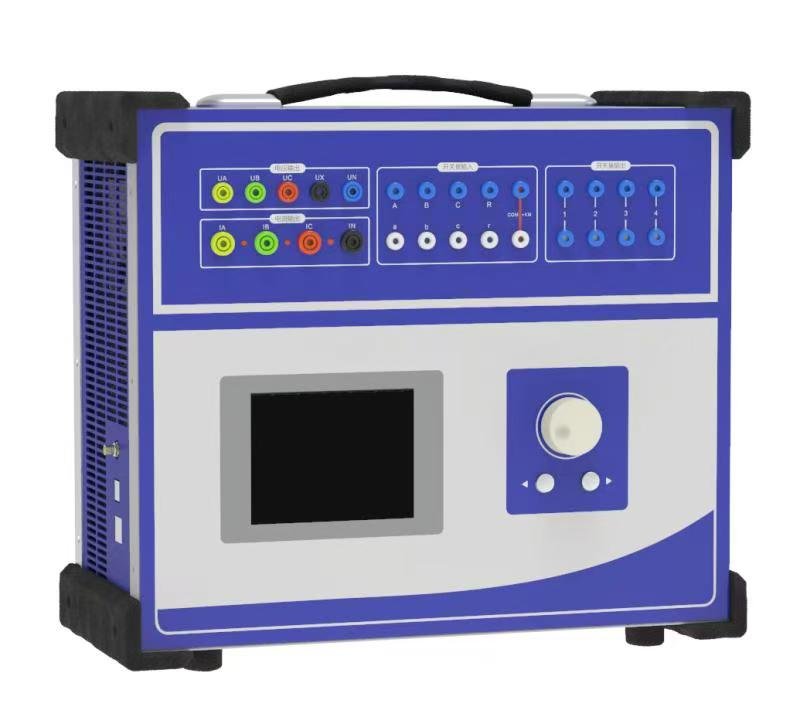
三相相位伏安表
钳口位置带来的误差
1. 中心位置:钳形传感器要求被测导线处在钳口的近似几何中心,偏到边上或顶在钳口根部,铁芯里磁路不对称,相位读数能偏出1度以上,电流越小这个偏差越明显。
2. 闭合状态:钳口铁芯切面有油污、漆皮或者磕碰出的毛刺,闭合不严就等于留了气隙,励磁电流变大,比值差和角差都跟着走。切面要常擦,搬运轻拿轻放,摔过的钳最好重新校。
小电流段读数为什么会飘
1. 精度分档:基准条件下相位误差不大于1度,工作条件下电流10毫安以上放宽到约3度,10毫安以下能到6度。轻载或空载时测出来的角度,只能当定性参考,写报告时要注明负荷率。
2. 应对办法:负荷太轻就想办法加一点,或者用虚拟负载把电流提上来再测。实在提不上来,把读数记下的同时注明负荷率,别拿它去算追补电量,这个数经不起用户推敲。
导线绕圈能不能改善读数
1. 绕圈原理:二次线细、电流小的时候,把导线在钳口上绕两三圈,钳口感受到的安匝数成倍增加,小电流下的分辨能力明显改善,读数也跟着稳下来,比反复重夹有效。
2. 折算记牢:绕三圈读数是实际值的三倍,回头算功率和追补电量时忘了除回去,结果直接翻番。老手也在这上面栽过,测完随手在记录本上写清绕了几圈,回来一除就对。
大电流钳与小钳的精度差
1. 精度对比:小钳常见精度0.2%一档,中钳大钳在0.5%左右。同一个回路分别用两种钳测,大钳的角度普遍比小钳散,这不是表出了毛病,是钳本身的档次决定,别冤枉主机。
2. 选型建议:能在二次侧5安回路上测就别上大钳。必须卡一次侧铝排时,注意钳口铁芯别碰到铝排,碰上了不只是读数错,还有安全风险,这一条交底时要反复交代。
波形畸变下的实测偏差
1. 谐波干扰:变频器、中频炉这类负荷把波形削得不像正弦波,仪表基准条件要求波形为正弦波、畸变系数约0.01,畸变一大,过零点和相位解算都跟着偏,读数就不那么可信。
2. 判断办法:实测时先看波形显示,波形顶部削平或者带毛刺,相位读数就要打问号。有条件用带谐波分析的机型把2至21次含量测出来,心里才有底,报告也写得清楚。
与标准源比对怎么做
1. 比对方法:把三相标准源输出调到100伏、5安、相位60度,三把钳分别卡在同一相上,看三路读数彼此差多少。差值超过1度,多半是某把钳插错了插孔,或者钳口没夹正。
2. 通道轮换:每把钳对应固定插孔,插错了精度会降到2%以内但明显变差。比对时把三把钳轮换插一次,读数跟着钳走是钳的问题,跟着插孔走就是主机的问题,一试便知。
实测记录的写法
1. 记录要素:时间、负荷率、电压电流值、各相夹角、相序标志、钳口圈数,缺一样以后复盘就讲不清。能存50组数据的表够记一整天的活,回班组再导出归档。
2. 复核习惯:测完把钳摘下来重新夹一次再读,两次读数对不上就查钳口和导线位置。现场多花两分钟做这一步,能少跑一趟冤枉路,这习惯比什么技巧都值钱。
常见问答
问:同一回路两次测量差1度,算不算仪器有问题?
答:先别急着下结论。负荷在两次之间波动、钳口位置变了、导线没在中心,都能带来1度上下的差别。把负荷稳住、钳口夹正再测三次取稳定值,还差就得送检,别一上来就报修。
问:钳口夹在电缆外皮上能不能测?
答:不行。钳口感应的是导体里的电流,隔着屏蔽层和钢铠测出来的值偏差极大,读数没有参考价值。要测就得剥到导体,或者改在二次回路的端子上卡线,后一种做法更安全。
问:轻载时测出来的功率因数可信吗?
答:只能作定性参考。小电流下相位误差放宽到3度甚至6度,折算成功率因数偏差不小。要出追补电量的结论,得等负荷上来或者接上虚拟负载之后重测一遍,用重测的数出报告。
Copyright © 2008-2026 武汉华能阳光电气有限公司 All Rights Reserved. 鄂ICP备11010061号-9 XML地图


400-8828-058


